
 当前位置:
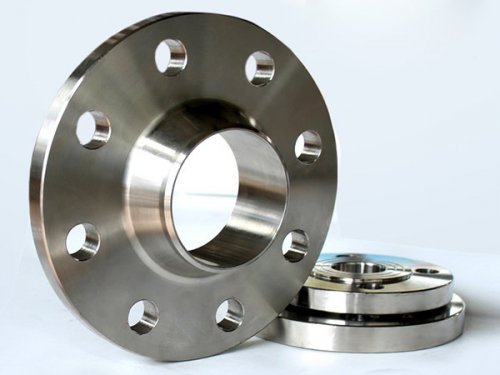
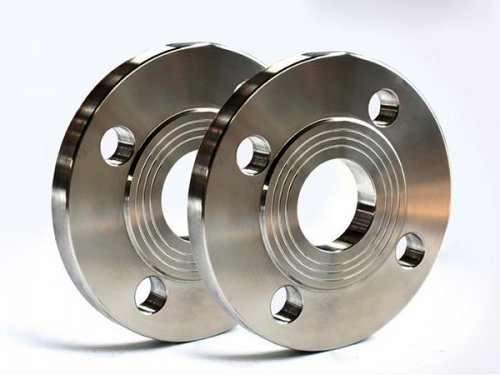
不锈钢平焊法兰如何正常安装
作者:泰昌管道
时间:2022-09-15
点击量:172
不锈钢平焊法兰一侧配件是定制的,夹具需先达到泄漏点。要点是在阀体的不锈钢法兰和管道连接接头之间建立一个封闭的腔。为了防止由于压力保持而导致阀体与不锈钢法兰之间的泄漏,在卡箍和阀体不锈钢法兰的外边缘重叠的地方设置了一个环形腔。齿接触夹用作限制装置,因为在注射过程中,小直径不锈钢法兰上的夹具很容易移到小直径不锈钢法兰上。密封剂在操作过程中硬化后,检查应力松弛效果,然后执行局部重新注入以关闭注入口。
不锈钢平焊法兰安装步骤
1、焊接电流不应太大,比碳钢焊条小20%左右,电弧不能太长,层间冷却不能防止加热法兰盖腐蚀腐蚀确定要快。
2、电极在使用前需要干燥。钙钛型应在150°C下干燥1小时,低氢型应在200-250°C下干燥1小时(不要重复干燥超过一次。不要增加焊接,焊接的碳含量为防止电极涂层粘附在油和其他污垢上,以免影响部件的质量。
3、焊接不锈钢法兰管件时,由于反复加热和耐蚀性,碳化物会析出和力学性能。
4、焊接后,可硬化的美标铬不锈钢法兰管件的法兰大的,容易开裂。类似类型的铬不锈钢电极(G202、当使用G207)进行焊接时,需要在焊接后进行300°C或高的预热,并在焊接后逐渐冷却至约700°C。如果无法对焊缝进行热处理,则进行不锈钢法兰管焊接需要使用的棒(A107,A207)。
5、不锈钢法兰,适量的稳定元素Ti,Nb,Mo等,以提高以实际报告为主性和可焊性,可焊性优于铬不锈钢法兰,当使用相同类型的铬不锈钢法兰电极(G302、G307)时,将其预热至200°C或高,并在焊接后回火至约800°C。如果没有,则需要使用。
6、不锈钢法兰管焊条(A107,A207),不锈钢法兰管配件,对焊法兰电具有有的以实际报告为主性和氧化性用于化学品,化肥,石油,诊治机械。
上一篇:碳钢弯头的制作工艺流程
下一篇:讲述碳钢弯头的热处理工艺的优点